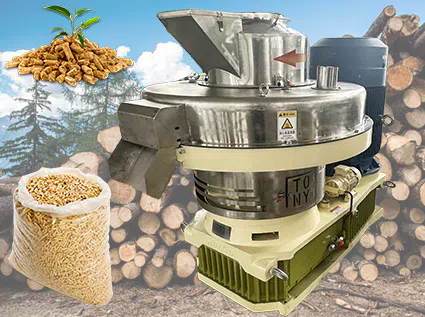
木質ペレット製造機木材の端材やおがくずを利用して燃料ペレットを製造します。通常は棒状で、家庭用、中小規模の発電所、ボイラー運用などに適しています。しかし、一部のお客様は生産量が低い、または排出が困難などの問題に遭遇することがあります。以下に具体的な原因と解決策を示します:
1. 新しいリングダイを使用する場合は、まずダイの圧縮比が処理する原料に適合しているか確認してください。
圧縮比が高すぎると、粉末がダイ孔を通過する際の抵抗が大きくなり、ペレットが硬くなりすぎて生産量が低下します。逆に圧縮比が低すぎると、ペレットが適切に成形されません。正しい圧縮比を選択し、ダイ内孔の滑らかさとダイ自体の真円度を検査する必要があります。内孔が粗い、または真円度が不足している劣悪なダイは排出抵抗が大きく、ペレットが粗くなり、排出が困難で生産量が減少します。したがって、高品質のリングダイが不可欠です。
2. リングダイをしばらく使用している場合は、内壁のテーパー孔とプレスローラーの摩耗を検査してください。
摩耗が激しい場合、リングダイはテーパー孔を再座ぐり加工することで再生できますが、摩耗したプレスローラーは交換する必要があります。リングダイのテーパー孔の摩耗は生産量に大きく影響します。
|
|
|
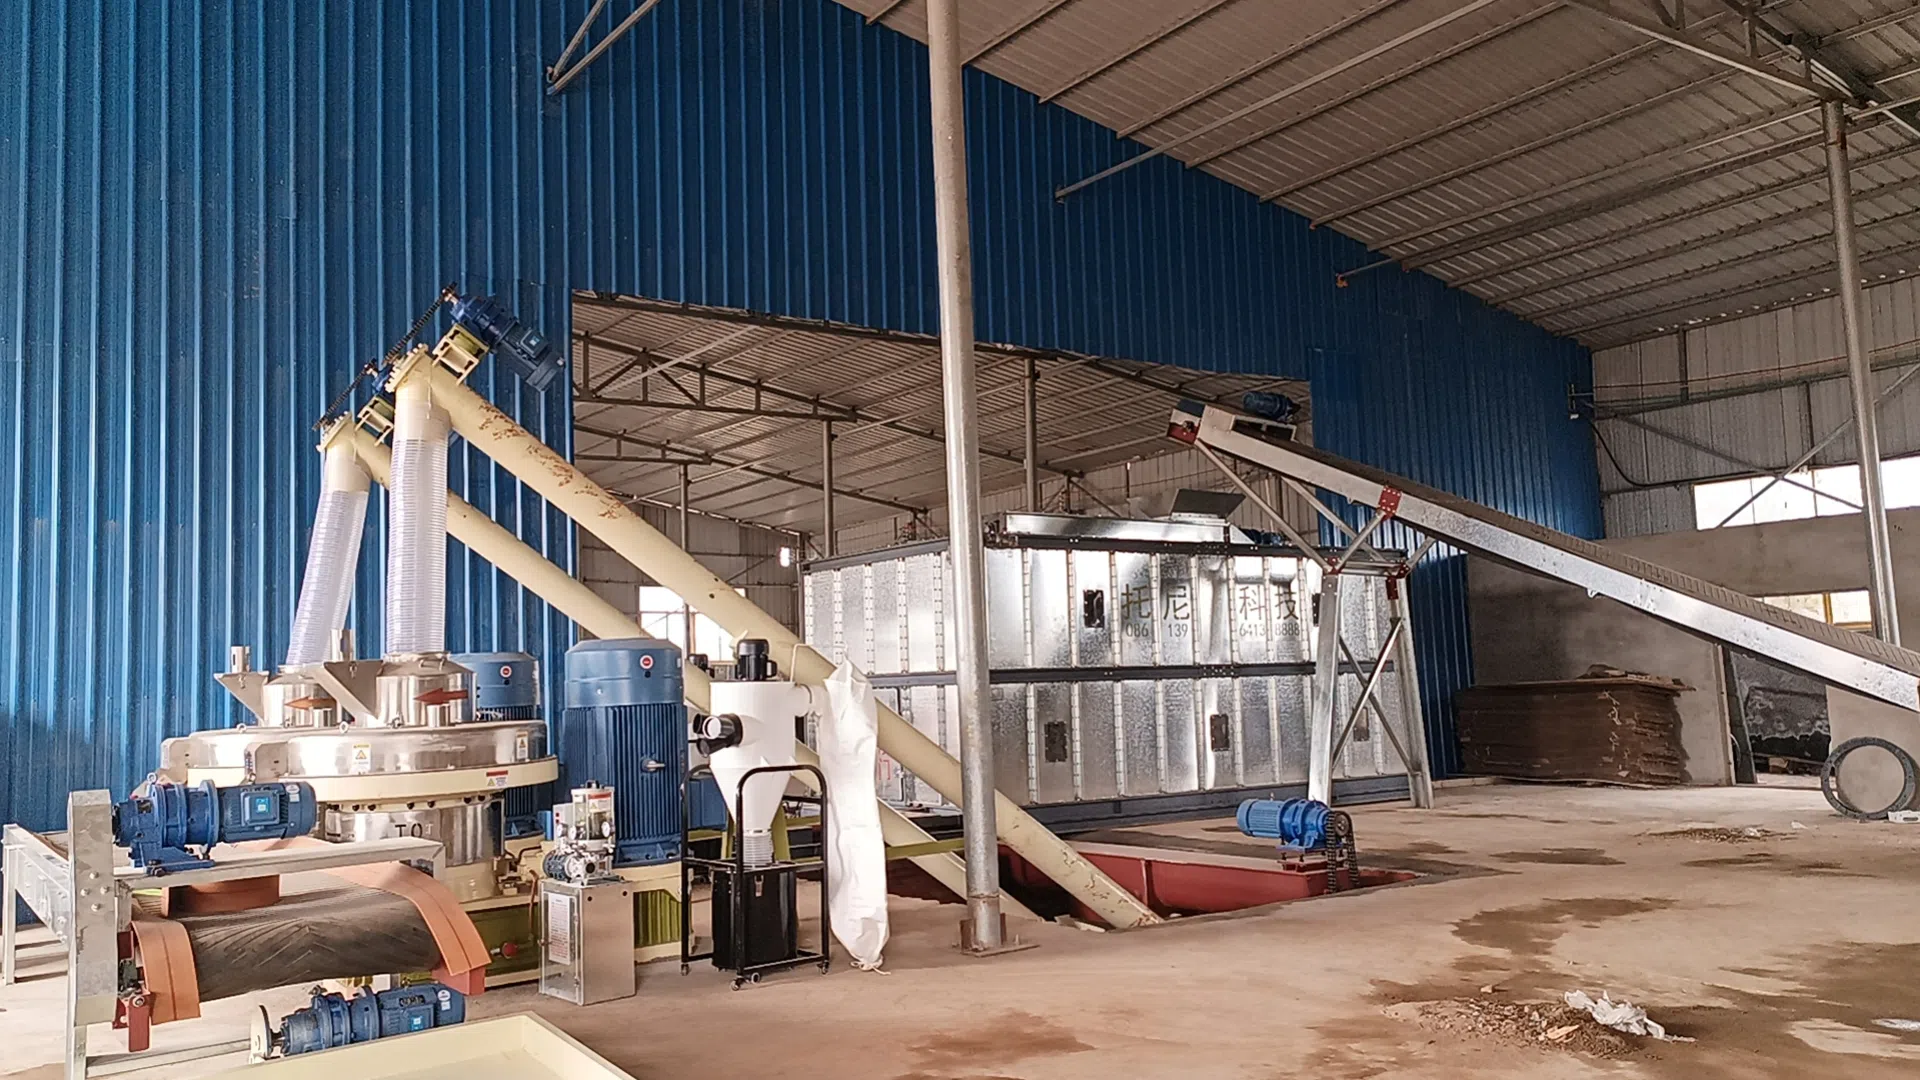
3. リングダイとプレスローラーの間隔を正しく調整する必要があります。
畜産・家禽飼料の生産では、一般的に約0.5mmの間隔が理想的です。間隔が小さすぎるとローラーがダイに擦れて寿命を縮め、間隔が大きすぎるとローラーが滑って生産量が低下します。
4. 原料の調質時間と品質、特に原料が機械に入る前の水分含有量に注意してください。
理想的には初期水分含有量は約13%です。水分が高すぎると、調質後の原料の水分が20%を超え、ダイ内で滑りが発生して排出が困難になることがあります。
5. リングダイ内の原料の分布を確認し、片側に偏って堆積しないようにしてください。
分布が不均一な場合は、大小の供給スクレーパーの位置を調整して、材料がダイ全体に均等に分布するようにしてください。これによりリングダイの使用寿命が延び、材料の排出もよりスムーズになります。材料の含水率を適切に管理することは極めて重要であり、含水率が高すぎると木質ペレット機のペレット成形率と生産量に直接影響します。そのため、材料が機械に入る前に水分計で含水率を測定し、ペレット化に最適な範囲内にあることを確認する必要があります。高い稼働効率と生産量を実現するには、プロセスの各段階を細かく調整する必要があります。


